振动盘研磨机如何选型才能提高研磨效率和工件质量
在精密制造与表面处理领域,振动盘研磨机作为一种高效的批量光整加工设备,其选型是否科学,直接决定了研磨效率的高低与工件表面质量的优劣。许多用户在采购时往往只关注设备价格或单一参数,却忽略了工件材质、尺寸、初始状态与研磨工艺之间的系统性匹配。本文将从仪器设备专业角度,梳理振动盘研磨机选型的核心逻辑,帮助您做出更理性的决策。
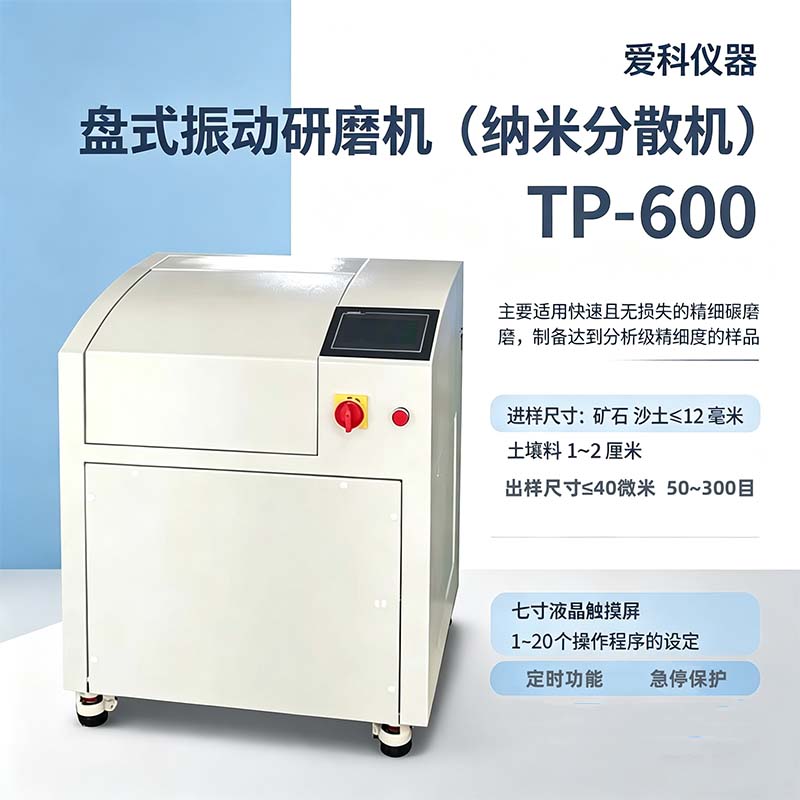
首先,必须明确振动盘研磨机的核心工作原理:通过电机带动偏心块产生三维振动,使研磨槽内的磨料与工件发生相对运动,从而实现去毛刺、倒角、抛光或清洗的目的。因此,选型的第一要素不是设备本身,而是“工件—磨料—设备”三者之间的力学与化学匹配。若工件体积大、重量重,却选择了小规格、低振幅的振动盘,则磨料冲击力不足,研磨效率会急剧下降;反之,若工件细小、精密,却选用大功率、大振幅设备,则容易造成工件变形、尺寸超差或表面划伤。
在具体选型时,应重点关注以下五个专业维度:
一、振动盘规格与容量匹配。振动盘的有效容积通常以升(L)为单位,常见有30L、60L、100L、200L乃至更大规格。选型时应根据单次处理工件的总体积(含磨料与工件)来确定。一般建议工件与磨料的体积比控制在1:3至1:6之间,且工件总体积不超过研磨槽有效容积的60%。若工件批量大,可考虑多台小规格设备并联,而非一味追求大容量,因为大容量设备在换料、清洗和能耗上往往不经济。
二、振动频率与振幅的工艺适配。振动频率(通常以Hz或rpm表示)和振幅(mm)共同决定了磨料对工件的冲击能量。对于去毛刺、倒角等粗加工,宜选用低频大振幅(如频率25-35Hz,振幅3-5mm),以提供更强的切削力;对于抛光、镜面处理等精加工,则宜选用高频小振幅(如频率50-60Hz,振幅1-2mm),以获得更细腻的表面质量。部分高端机型支持变频调节,能一机多用,但价格也更高,需结合自身工艺跨度权衡。
三、研磨槽结构与内衬材质。研磨槽的截面形状(如U型、V型、多边形)会影响磨料与工件的翻滚路径。U型槽适合易缠绕的工件,V型槽适合扁平件,多边形槽则通用性较强。内衬材质常见有聚氨酯(PU)、耐磨橡胶、陶瓷等。PU内衬耐磨、降噪且不污染工件,适合大多数金属件;陶瓷内衬硬度高,适合高比重磨料,但脆性大、成本高。若工件对铁污染敏感,应避免使用钢制内衬或钢磨料。
四、电机功率与偏心块调节。电机功率并非越大越好。功率过大不仅浪费电能,还可能因激振力过强导致工件碰伤。选型时应根据研磨槽总负载(磨料+工件+水)计算所需激振力,并确认偏心块是否可调。可调偏心块允许用户根据实际工况微调振幅,是提升工艺灵活性的关键设计。
五、辅助系统与自动化程度。高效研磨往往离不开辅助系统,如自动喷淋、定时排料、磨料分离装置等。对于批量生产,建议选择带定时器和变频器的机型,并预留与自动上料、分选筛的接口。若工件易锈,可考虑配备防锈液循环系统。自动化程度越高,人工干预越少,批次一致性也越好。
除了设备本身,磨料的选择同样关键。不同材质、形状、尺寸的磨料(如棕刚玉、碳化硅、氧化铝、钢珠、树脂磨料等)对研磨效率和表面质量影响巨大。例如,粗磨宜用大尺寸、高硬度的棕刚玉磨料;精抛宜用微小尺寸的氧化铝或树脂磨料。选型时应要求供应商提供磨料匹配建议,甚至进行免费试样。
最后,建议用户在采购前务必进行实际工件试磨。实验室数据与理论计算只能作为参考,真实工况下的温度、水质、工件装夹方式都会影响结果。通过试磨,可以直观评估设备是否能在预期时间内达到所需的表面粗糙度(Ra值)和去毛刺效果,从而避免“买错设备、反复改造”的隐性成本。
综上所述,振动盘研磨机的选型是一项系统工程,需从工件特性出发,综合考量容量、频率、振幅、槽体结构、内衬、电机及辅助系统,并以试磨结果作为最终决策依据。只有实现设备、磨料与工艺的三位一体匹配,才能真正提高研磨效率,同时稳定提升工件质量,为后续装配或涂装打下可靠基础。
以上就是《振动盘研磨机如何选型才能提高研磨效率和工件质量》的全部内容,北京爱科仪器设备科技有限公司坚守匠心制造,持续迭代旋转蒸发仪系列、蒸馏仪系列、水质监测设备、真空控制设备等实验室前处理与环保成套设备,以稳定性能、完善售后服务全国检测机构、高校科研、环保企事业单位。我们期待与各界客户、经销商携手合作,一站式解决样品前处理与环境监测设备需求,互利共赢,共促检测行业高质量发展。欢迎联系010-69556058!