干粉研磨设备如何选型才能提高生产效率并降低损耗?
在粉体加工行业,干粉研磨设备的选型直接决定了生产线的效率、产品粒形、能耗水平以及长期运行的综合损耗。许多企业在选购设备时,往往只关注初始采购价格或单一产量参数,结果投产后才发现电耗居高不下、易损件更换频繁、粒度分布不达标,反而推高了全生命周期成本。那么,干粉研磨设备究竟如何选型,才能既提高生产效率,又有效降低损耗?以下从物料特性、设备类型、关键部件、系统匹配及运维策略五个维度展开分析。
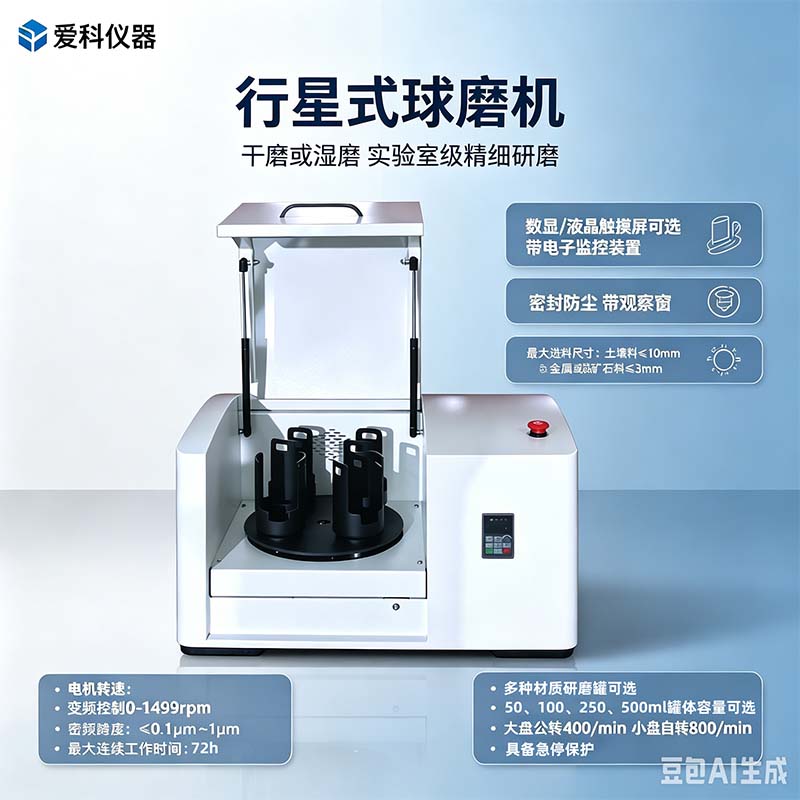
一、先明确物料特性,这是选型的第一依据。不同干粉物料的硬度、含水率、黏性、热敏性和磨蚀性差异极大。例如,莫氏硬度7以上的石英、刚玉类物料,应优先考虑耐磨件材质更优的立式磨或气流磨;而含水率超过2%的物料,若直接进入雷蒙磨或球磨机,极易出现糊磨、堵料,导致停机清理,损耗陡增。因此,在选型前务必完成物料硬度测试、含水率检测和粒度目标分析。对于热敏性物料,如某些化工原料或食品添加剂,还需考虑研磨过程中的温升控制,避免因过热导致物料变性或设备密封件加速老化。
二、根据产量与细度要求选择设备类型。目前主流的干粉研磨设备包括雷蒙磨、立式磨、球磨机、气流磨、机械冲击磨等。雷蒙磨适合中小产量、80-400目范围内的软质物料,投资低但细度上限有限;立式磨则在大产量、细度可调方面优势明显,且能耗较球磨机低20%-30%,适合水泥、矿渣、煤粉等大规模加工;气流磨可获得微米级甚至亚微米级产品,但能耗高,更适合高附加值物料。若企业追求“提高生产效率”,应优先评估立式磨或带分级系统的机械冲击磨,因为其单位时间处理量大、连续作业能力强,且内置分级轮可及时排出合格细粉,避免过磨,从而显著降低无效能耗和磨损。
三、关注关键部件的材质与结构设计。干粉研磨的损耗主要来自磨辊、磨环、衬板、分级轮和风机叶轮。选型时应重点考察这些部件的材质:高铬铸铁、陶瓷复合、碳化钨涂层等耐磨材料的使用寿命可相差数倍。例如,磨辊若采用高铬合金且表面堆焊耐磨层,其更换周期可从3个月延长至12个月以上。此外,分级轮的动平衡精度和密封结构直接影响成品细度稳定性和粉尘泄漏量。若分级效率低,粗粉反复回磨,不仅降低产量,还会加剧磨机内部磨损。因此,建议优先选择配备高效笼式分级轮或涡轮分级轮的设备,并确认其转速可变频调节,以适应不同细度需求。
四、系统匹配与风量平衡不可忽视。很多企业选型时只看主机功率,却忽略了风机、除尘器、管道和给料机的协同匹配。风量过小,合格细粉无法及时排出,造成过磨;风量过大,则成品被过度抽走,粒度跑粗,同时增加除尘负荷。理想状态下,系统应在微负压下运行,管道风速控制在18-22m/s,避免积粉。给料机应具备变频调速功能,根据主机负载实时调整喂料量,防止“空磨”或“闷磨”。空磨会加速磨辊与磨环直接接触磨损,闷磨则导致电流飙升、电机过载。通过PLC或DCS系统实现给料、分级、风量的联动控制,是提高效率、降低损耗的有效手段。
五、运维策略决定长期损耗水平。再好的设备,若缺乏规范维护,损耗也会快速上升。建议建立定期检查制度:每班记录主机电流、进出风口温度、成品细度;每周检查磨辊、磨环磨损量;每季度更换或补充润滑脂,并清理除尘滤袋。对于立式磨,还应定期调整磨辊与磨盘之间的间隙,避免因间隙过大导致料层过厚、粉磨效率下降。此外,保持入料粒度均匀、控制入料水分、避免金属杂物进入磨腔,都能显著延长易损件寿命。
综上所述,干粉研磨设备选型并非简单地比较价格或产量,而是一项系统工程。只有从物料特性出发,匹配正确的设备类型与分级方式,选用耐磨关键部件,优化风量、给料与除尘系统,并配合科学的运维管理,才能真正实现“提高生产效率”与“降低损耗”的双重目标。建议企业在选型前进行小试或中试,用实际数据验证设备性能,避免因盲目决策造成长期损失。
以上就是《干粉研磨设备如何选型才能提高生产效率并降低损耗?》的全部内容,北京爱科仪器设备科技有限公司坚守匠心制造,持续迭代旋转蒸发仪系列、蒸馏仪系列、水质监测设备、真空控制设备等实验室前处理与环保成套设备,以稳定性能、完善售后服务全国检测机构、高校科研、环保企事业单位。我们期待与各界客户、经销商携手合作,一站式解决样品前处理与环境监测设备需求,互利共赢,共促检测行业高质量发展。欢迎联系010-69556058!