真空控制机组如何选型才能提升生产效率
真空控制机组如何选型才能提升生产效率?专业选型指南
在现代工业生产中,真空控制机组作为核心配套设备,广泛应用于电子半导体、光伏镀膜、化工蒸馏、食品包装、医药冻干等领域。许多企业在采购时往往只关注价格或单一参数,忽视了系统匹配性,结果导致生产效率低下、能耗居高不下、维护频繁。那么,真空控制机组究竟如何选型,才能真正提升生产效率?本文从仪器设备专业角度,梳理出一套科学的选型逻辑。
一、明确工艺需求:极限真空度与工作真空度
选型的第一步是明确工艺所需的极限真空度和工作真空度。极限真空度决定机组能否满足工艺下限,而工作真空度才是日常运行的实际区间。很多用户误将极限真空度当作选型唯一指标,导致设备长期在低效区运行。例如,若工艺仅需100Pa的工作真空,却选用极限真空0.1Pa的高配机组,不仅采购成本翻倍,运行能耗也会大幅增加。正确的做法是:工作真空度应落在机组抽速曲线的平坦高效区,这样才能保证抽气效率稳定,缩短生产节拍。
二、匹配抽气速率:按负载气体量计算,而非凭经验
抽气速率直接决定抽真空时间,是影响生产效率的关键参数。选型时需根据腔体容积、工艺放气量、泄漏率以及要求达到目标真空的时间,计算出所需的有效抽速。公式可参考:S = (V/t) × ln(P0/P1),其中V为腔体容积,t为抽气时间,P0为初始压力,P1为目标压力。若忽略工艺放气量(如材料表面吸附水汽、反应生成气体),实际抽速会明显不足,导致抽真空时间延长。因此,建议在理论计算基础上预留20%-30%余量,既保证效率,又避免过度选型。
三、合理配置泵组:主泵+前级泵+罗茨泵的协同
真空控制机组通常由主泵(如旋片泵、干泵、分子泵)、前级泵和罗茨泵等组成。不同泵种在不同压力区间抽速差异显著。例如,干式螺杆泵在粗真空段效率高且无油污染,适合洁净工艺;罗茨泵在1-100Pa区间能大幅提升抽速,缩短抽气时间;分子泵则用于高真空段。选型时应根据工艺压力区间绘制“抽速-压力曲线”,确保泵组在各阶段都能高效衔接,避免出现“高不成低不就”的尴尬区间。合理的泵组搭配可使抽气效率提升30%以上。
四、关注控制方式:自动化与联动能力
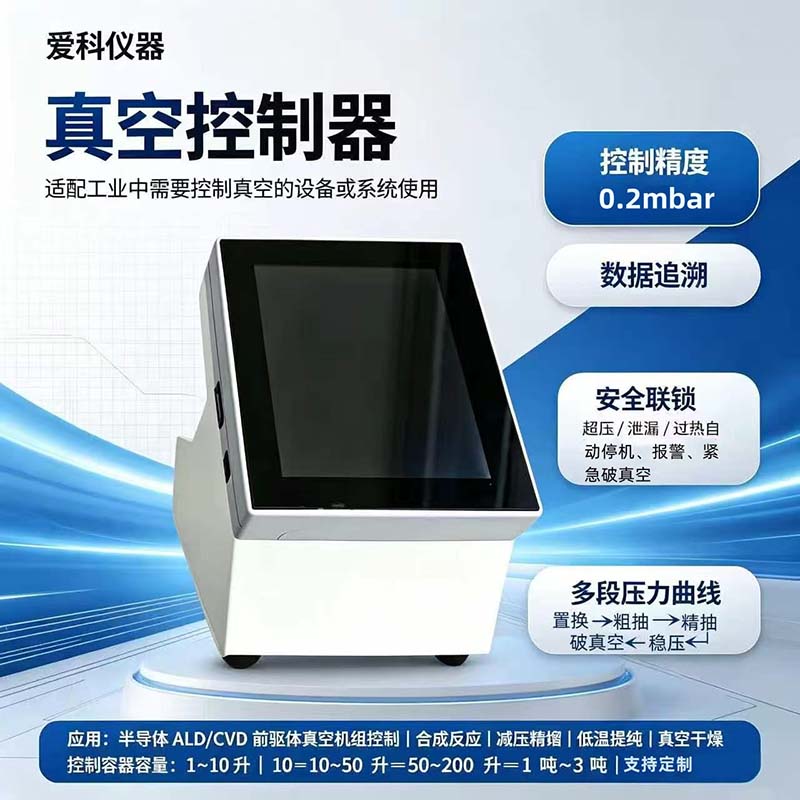
现代生产效率的提升,离不开自动化控制。真空控制机组应具备PLC或触摸屏控制,支持多泵联动、压力闭环调节、故障报警与远程监控。例如,在镀膜生产线中,机组需与阀门、加热、传输系统联动,实现一键抽真空、自动切换、按序停机。若控制方式落后,依赖人工操作,不仅响应慢,还容易误操作,造成批次不稳定。因此,选型时应优先选择具备通信接口(如RS485、以太网)和可编程逻辑的机组,便于接入工厂MES系统。
五、考量能耗与维护成本
生产效率不仅是“快”,还包括“稳”和“省”。真空机组的能耗占生产总能耗比例不容忽视。选型时应关注比功率、冷却方式(风冷/水冷)、是否配备变频调速。变频控制可根据实际负载调节泵速,避免满负荷空转,节电可达20%-40%。同时,维护周期、易损件更换成本、油品消耗等也应纳入全生命周期成本评估。例如,无油干泵虽然采购价高,但省去了换油、废油处理费用,长期看反而更经济。
六、结合工况环境与安全规范
不同行业对真空机组有特殊要求。化工行业需防爆、耐腐蚀;医药行业需洁净、可灭菌;半导体行业需低振动、低噪音、无油。选型时务必确认机组材质、密封形式、防护等级是否匹配工况。此外,应预留接口和空间,便于未来产能扩展。
综上所述,真空控制机组的选型是一项系统工程,需从工艺需求、抽速计算、泵组配置、控制方式、能耗维护及环境安全六个维度综合权衡。只有做到“按需选型、精准匹配”,才能在不牺牲稳定性的前提下,真正提升生产效率,降低综合成本。建议企业在采购前与专业真空工程师进行工况沟通,必要时进行模拟计算或现场测试,避免因选型失误造成长期损失。
以上就是《真空控制机组如何选型才能提升生产效率》的全部内容,北京爱科仪器设备科技有限公司坚守匠心制造,持续迭代旋转蒸发仪系列、蒸馏仪系列、水质监测设备、真空控制设备等实验室前处理与环保成套设备,以稳定性能、完善售后服务全国检测机构、高校科研、环保企事业单位。我们期待与各界客户、经销商携手合作,一站式解决样品前处理与环境监测设备需求,互利共赢,共促检测行业高质量发展。欢迎联系010-69556058!